La découpe de céramique au fil diamanté est utilisée lorsqu'une pièce dure et cassante doit être séparée avec une force de coupe contrôlée et une perte de matière limitée. Le processus peut convenir à l'alumine, la zircone, le carbure de silicium et d'autres céramiques techniques, mais ces matériaux ne se comportent pas de manière identique. La structure du grain, la ténacité à la fracture, la porosité, la géométrie de la pièce et l'état de surface requis influencent tous le résultat.
Ce guide se concentre sur la planification du processus plutôt que sur la promotion d'un modèle de machine. Pour les options d'équipement et le support d'application, voir la page principale solution de découpe de céramique.
Pourquoi les céramiques techniques sont difficiles à couper
Les céramiques techniques combinent une dureté élevée avec une faible tolérance à la contrainte de traction. Une méthode de coupe peut éliminer la matière avec succès tout en créant des éclats de bord, des fissures sous-jacentes, un échauffement local ou une ligne de coupe inacceptable. Les parois minces, les anneaux, les tubes et les pièces frittées avec des contraintes internes nécessitent un support particulièrement soigné.
- Éclatement : se développe souvent là où le fil entre ou sort d'un bord non supporté.
- Fissuration : peut être déclenchée par des défauts internes, des contraintes de serrage, des gradients thermiques ou une avance excessive.
- Dérive ou courbure du fil : peut apparaître lorsque l'avance, la tension, l'alignement et la profondeur de coupe ne sont pas équilibrés.
- Perte de matériau : dépend de l'enveloppe du fil et de l'abrasif, du faux rond et de la stabilité du processus, pas seulement du diamètre du fil.
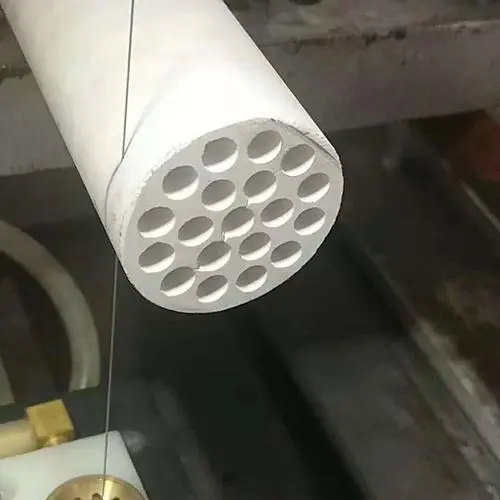
Découpe d'alumine, de zircone et de carbure de silicium
Le nom du matériau n'est qu'un point de départ. La nuance, la densité, les additifs, l'état de frittage et la géométrie peuvent modifier le comportement de coupe. La comparaison ci-dessous identifie les questions qui devraient être vérifiées avant une coupe d'essai ; elle ne remplace pas la validation par échantillon.
| Matériau | Préoccupation de coupe typique | Attention au processus | Informations à confirmer |
|---|---|---|---|
| Alumine | Éclatement des bords, fracture fragile et dommages de surface | Support stable, entrée et sortie contrôlées, apport de liquide de refroidissement et développement d'une avance conservative | Pureté, état de frittage, épaisseur de paroi, exigence de bord et ligne de coupe admissible |
| Zircone | Ténacité dépendant de la nuance, contrainte locale et marge de finition | Éviter les charges brusques ; vérifier la pression du montage, l'état du fil et le contrôle thermique | Nuance stabilisée, densité, géométrie de la pièce, tolérance et rectification en aval |
| Carbure de silicium | Haute dureté, usure abrasive et fracture sur les caractéristiques non supportées | Vérifier l'état de l'abrasif, l'alignement, l'élimination des débris et le support de la pièce | Type de SiC, porosité, profondeur de section, autorisation de liquide de refroidissement et surface cible |
Pour des exemples spécifiques à la géométrie, consultez découpe d'anneaux en céramique d'alumine et silicon carbide ring cutting. Ces pages montrent pourquoi les parois d'anneau, le support d'alésage et la direction de coupe méritent une planification distincte.
Comment le fil diamanté enlève la céramique
Un fil revêtu de diamant enlève la céramique par des contacts abrasifs répétés plutôt que par un seul tranchant. Une boucle continue circule dans la zone de coupe tandis que la machine contrôle le mouvement du fil, la tension, l'avance et la position de la pièce. L'action abrasive à faible force peut réduire l'impact sur les pièces fragiles, mais elle n'élimine pas la nécessité d'un montage correct et d'un contrôle des débris.
La spécification du fil doit correspondre à la céramique et aux restrictions du processus. Le diamètre et la taille de l'abrasif influencent l'enveloppe de coupe, tandis que la structure du revêtement affecte le contact abrasif et l'espace pour les copeaux. Les structures de fil au niveau du produit et les options de revêtement sont décrites sur la page page de spécification du fil diamanté.
Contrôles de processus pour l'éclatement, les fissures et la ligne de coupe
| Zone de contrôle | Why it matters | Signes d'avertissement | Réponse pratique |
|---|---|---|---|
| Montage et support | Empêche le mouvement et limite la contrainte de traction près de la coupe | Éclatement du bord de sortie, vibration ou déplacement de la pièce | Supporter les bords fragiles et répartir la charge de serrage sans déformer la pièce |
| Vitesse d'alimentation | Définit la charge d'engagement sur le fil abrasif | Éclatement, courbure, surcharge ou bruit instable | Développer l'avance progressivement à partir d'une pièce d'essai représentative |
| Tension du fil | Maintient une trajectoire de coupe stable | Dérive lorsqu'elle est faible ; charge excessive du fil ou des roulements lorsqu'elle est élevée | Utiliser la plage de sécurité du fournisseur de la machine et du fil, puis vérifier la rectitude de la coupe |
| Liquide de refroidissement et élimination des débris | Contrôle la chaleur, évacue les particules et limite le chargement | Coupe sale, augmentation de la température ou comportement de retrait changeant | Confirmer la compatibilité, la direction, la filtration et les exigences de nettoyage du liquide de refroidissement |
| Stratégie d'entrée et de sortie | Contraintes de contrôle aux bords exposés | Copeaux localisés au début ou à la fin de la coupe | Améliorer le support de fond et réduire l'engagement abrupt près des bords fragiles |
| État et alignement du fil | Affecte la cohérence de la voie de coupe et l'état de surface | Marques périodiques, conicité ou augmentation du temps de cycle | Inspecter l'usure du fil, les roues de guidage, le faux-rond et l'alignement de la trajectoire de coupe |
Questions sur la coupe humide, sèche et cryogénique
L'eau ou un liquide de refroidissement compatible est couramment évalué pour les céramiques techniques car il peut évacuer les débris et modérer la température. La coupe à sec peut être nécessaire lorsque la pièce, le processus en aval ou les règles de contamination interdisent le liquide. Dans ce cas, le revêtement du fil, l'extraction de la poussière et le développement de l'alimentation deviennent plus importants.
Les recherches sur la coupe de céramiques par fil diamanté cryogénique décrivent un sujet de recherche ou de développement de processus spécialisé, et non un environnement de production universel. Les milieux de refroidissement, le risque de choc thermique, le comportement du montage et la réponse du matériau doivent être validés ensemble. Une page standard sur la coupe de céramiques ne devrait pas revendiquer de performances cryogéniques sans preuves de test pour la nuance et la géométrie spécifiques.
Vidéo d'application de coupe de céramique
La vidéo conservée démontre une application de coupe de céramique. Elle doit être traitée comme une preuve de processus pour cet échantillon, et non comme une recommandation de paramètre universelle. Comparez le matériau, les dimensions, le support et les critères d'acceptation de l'échantillon avec la pièce de production prévue.
Informations requises avant une coupe d'essai de céramique
| Article | Ce qu'il faut fournir | Pourquoi cela affecte le processus |
|---|---|---|
| Matériau | Famille de céramiques, nuance exacte, densité, état fritté ou vert | Modifie la dureté, le comportement de fracture, l'usure et la compatibilité du liquide de refroidissement |
| Pièce à usiner | Longueur, largeur, épaisseur, alésage, paroi et zone de serrage disponible | Détermine le support, le déplacement, la profondeur de coupe et la conception du montage |
| Géométrie de coupe | Emplacements droits, annulaires, tubulaires, blocs, contours, entrée et sortie | Définit le chemin du fil et les bords vulnérables |
| Objectif de qualité | Tolérance, jeu de coupe, limite d'écaillage, planéité et exigence de surface | Définit les critères d'acceptation pour le développement du processus |
| Restriction de processus | Exigence humide ou sèche, liquide de refroidissement autorisé, limites de contamination et de nettoyage | Guide la structure du fil et la méthode de contrôle des débris |
| Objectif de production | Quantité, attente de temps de cycle et finition en aval | Équilibre la qualité de coupe, la durée de vie du fil et le débit |
Questions fréquemment posées
Les mêmes réglages peuvent-ils être utilisés pour l'alumine, la zircone et le carbure de silicium ?
Non. Leur dureté, leur ténacité, leur microstructure et leur comportement à l'usure diffèrent. Même deux nuances de la même famille de céramiques peuvent nécessiter des choix différents en matière d'alimentation, de support, de liquide de refroidissement et de fil.
Comment réduire l'écaillage des bords ?
Commencez par vérifier le support du montage, les bords d'entrée et de sortie, la vitesse d'avance, l'état et l'alignement du fil. L'écaillage est généralement un symptôme au niveau du système plutôt qu'un problème résolu en modifiant un seul réglage.
Un fil diamanté plus fin produit-il toujours une voie de coupe plus petite ?
Pas toujours. L'enveloppe abrasive, la cohérence du revêtement, le faux-rond du fil, la tension, l'avance, la profondeur de coupe et les vibrations influencent également la voie de coupe réelle.
Le liquide de refroidissement est-il nécessaire pour la coupe de céramiques ?
Le liquide de refroidissement est généralement utile pour le contrôle de la chaleur et des débris, mais certaines applications nécessitent un traitement à sec. Confirmez la compatibilité du matériau, les règles de contamination et les exigences de nettoyage avant de choisir la méthode.
Que faut-il mesurer lors d'une coupe d'essai ?
Mesurez la voie de coupe, l'écaillage des bords, la rectitude ou la planéité, l'état de surface et le temps de cycle. Enregistrez également l'usure du fil, le comportement du liquide de refroidissement ou de la poussière, les marques de montage et toute fissure apparaissant après le nettoyage.
Conclusion
Une coupe de céramique fiable avec un fil diamanté commence par la nuance exacte du matériau et la géométrie de la pièce. L'alumine, la zircone et le carbure de silicium nécessitent une attention différente en matière de fracture, d'usure, de liquide de refroidissement, de support et d'alimentation. Au lieu de copier un ensemble de paramètres génériques, définissez les critères d'acceptation, effectuez un test représentatif et ajustez le système fil-machine-montage à partir des résultats mesurés.