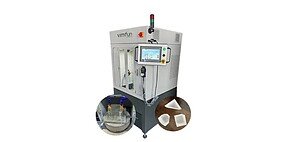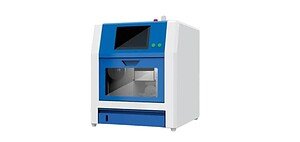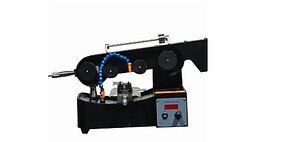
La technologie de fil diamanté circulaire utilise une boucle abrasive fermée qui se déplace en continu sur une trajectoire de roue contrôlée. Le fil transporte des particules de diamant fixes tandis que la machine régule la vitesse, la tension, l'avance et la position de la pièce. Cela crée un processus différent de celui d'un fil long alimenté par bobine : la boucle se déplace dans une direction, revient à travers la machine et passe à plusieurs reprises dans la zone de coupe.
Cet article explique la technologie plutôt que de présenter une catégorie de produits générale. Pour les diamètres de fil disponibles, les options de revêtement et l'adaptation aux applications, utilisez la page principale produit et spécifications du fil diamanté.
Qu'est-ce que le fil diamanté circulaire ?
Le fil diamanté circulaire, également appelé boucle de fil diamanté sans fin, est un outil de coupe flexible fermé en un chemin continu. L'abrasif diamanté fixé au fil porteur élimine la matière par de nombreux petits contacts de meulage. La boucle elle-même ne définit pas le résultat final : la construction du support, la cohérence de la boucle, la taille de l'abrasif, le motif de revêtement, l'alignement de la machine et les paramètres du processus fonctionnent tous ensemble.
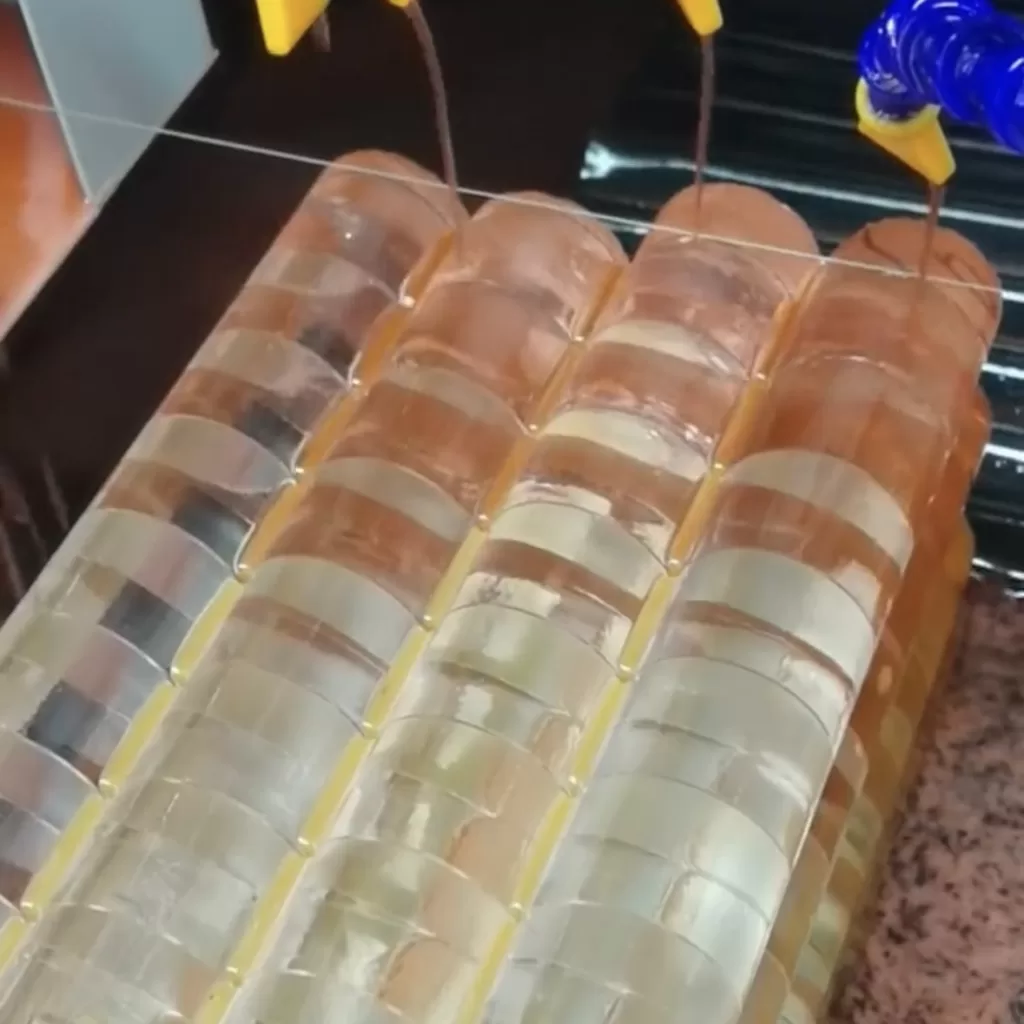
Structure du fil : Support, Abrasif et Liant
- Fil porteur : fournit un support de traction et une flexibilité lorsque la boucle se plie autour des roues d'entraînement et de guidage.
- Abrasif diamanté : crée les contacts de coupe. La taille des grains et l'exposition affectent le comportement d'enlèvement et l'état de surface.
- Liant ou couche de revêtement : maintient l'abrasif sur le support. Le motif de couverture affecte l'espace des copeaux, l'accès au liquide de refroidissement et le comportement de coupe.
- Fermeture de la boucle : complète le chemin circulaire. La cohérence du diamètre et la flexibilité dans cette zone sont essentielles à un fonctionnement stable.
Un fil plus petit peut réduire la perte de matière nominale, mais le diamètre seul ne détermine pas la saignée. L'enveloppe abrasive, la cohérence du revêtement, le faux rond de la boucle, la tension, l'avance et les vibrations de la machine contribuent également. La sélection du fil doit donc utiliser le matériau réel et le résultat requis plutôt qu'une seule valeur de catalogue.
Trois types de revêtements pour fil diamanté circulaire
Les applications Vimfun distinguent couramment les structures de fil entièrement revêtues, semi-revêtues et filetées. Le tableau suivant est un guide de sélection pratique ; le diamètre final du fil, l'abrasif et les paramètres du processus doivent être confirmés par des tests de matériaux.
| Type de revêtement | Caractéristique structurelle | Ajustement typique du matériau ou du processus | Note de sélection |
|---|---|---|---|
| Entièrement revêtu | Couverture abrasive continue autour de la surface active du fil | Matériaux durs et cassants tels que le verre, le quartz, les céramiques et le silicium, couramment avec de l'eau ou du liquide de refroidissement | Évaluer l'élimination des débris, l'accès au liquide de refroidissement, la taille des grains et l'état de surface souhaité |
| Semi-revêtu | Couverture abrasive partielle qui laisse un dégagement supplémentaire le long du fil | Souvent évalué pour le graphite et les applications nécessitant plus d'espace pour les copeaux | Confirmer la méthode sèche/humide, la collecte de poussière et le grade de graphite |
| Enrobé de fil | Chemin abrasif hélicoïdal ou en forme de fil avec un dégagement ouvert entre les zones revêtues | Matériaux poussiéreux et applications où l'eau ne peut pas être ajoutée | Adapter le chemin de revêtement ouvert à l'évacuation des copeaux, au contrôle de la poussière et aux exigences des bords |
Les trois noms décrivent les agencements de revêtement, pas les grades de performance universels. Un fil entièrement revêtu n'est pas automatiquement le plus rapide, et un fil revêtu de fil n'est pas automatiquement adapté à tous les processus à sec. Le grade du matériau, le support de la pièce et les résultats de coupe vérifiés restent décisifs.
Mouvement en boucle fermée et joint
La boucle fermée passe à plusieurs reprises dans la même trajectoire de roue sans le cycle de va-et-vient programmé utilisé par de nombreux systèmes alternatifs. Le mouvement continu dans une seule direction peut simplifier le profil de mouvement à la coupe, mais il rend également la géométrie de la boucle et l'alignement des roues importants. Une boucle avec une circonférence incohérente, une rigidité locale ou un faux rond peut perturber la tension et laisser des marques périodiques.
De nombreuses méthodes de fabrication de boucles comprennent une zone de fermeture ou de jonction. Elle ne doit pas être décrite comme automatiquement “ sans joint ”. L'exigence pratique est que cette zone reste flexible, dimensionnellement cohérente et compatible avec le diamètre de la roue. Les utilisateurs doivent confirmer la construction de la boucle auprès du fournisseur et inspecter le comportement de fonctionnement plutôt que de se fier uniquement au mot sans fin seul. Plus d'informations spécifiques au produit sont disponibles sur la page boucles de fil diamanté.
Vitesse, tension et avance du fil
Les performances du fil dépendent d'une fenêtre d'exploitation coordonnée. Augmenter un paramètre sans tenir compte des autres peut réduire la durée de vie du fil ou la qualité de la coupe. La machine, le fil et la pièce doivent être considérés comme un seul système de coupe.
| Variable de contrôle | Rôle principal | Si trop bas | Si trop haut |
|---|---|---|---|
| Vitesse du fil | Définit la fréquence de contact abrasif et le transport des débris | Faible taux d'enlèvement ou comportement de coupe instable | Plus de chaleur, d'usure, de vibrations ou de demande sur la roue |
| Tension | Stabilise la trajectoire du fil à travers la coupe | Déflexion, dérive ou mauvais contrôle dimensionnel | Charge plus élevée sur la boucle, le joint, les roulements et la pièce |
| Vitesse d'alimentation | Contrôle l'engagement du matériau | Temps de cycle long et frottement possible | Écaillage, courbure, surcharge ou dommage au fil |
| Refroidissement ou contrôle de la poussière | Évacue la chaleur et les débris de coupe | Chargement, contamination ou qualité de surface instable | Un débit excessif peut perturber le processus ou compliquer la manipulation |
Pour un flux de paramètres détaillé, voir vitesse du fil, tension et débit. Parameters should be transferred only after confirming material, wire construction, wheel path and workpiece dimensions.
Différences d'application
| Matériau ou application | Pourquoi le fil circulaire peut être évalué | Question de processus à confirmer |
|---|---|---|
| Quartz et verre optique | Faible influence thermique et coupe droite contrôlée | Écaillage, liquide de refroidissement, planéité et surface requise |
| Céramiques et saphir | Abrasif diamanté fixe pour matériaux durs et fragiles | Qualité du matériau, contrainte interne, avance et support |
| Silicium et matériaux semi-conducteurs | Meule contrôlée et élimination d'abrasif à faible force | Limite de contamination, dommage aux bords et nettoyage |
| Graphite | Des structures de coupe capables de fonctionner à sec peuvent être envisagées | Type de revêtement, extraction de poussière et densité du graphite |
| Grenat et pierres précieuses | De petites boucles et des machines compatibles peuvent supporter le travail d'échantillonnage ou de profilage | Fissures, inclusions, méthode de fixation et direction de coupe |
| Matériaux composites ou avancés | Les pièces non conductrices peuvent être traitées mécaniquement | Comportement des couches, délaminage, chargement abrasif et autorisation de liquide de refroidissement |
Vidéo d'application : Coupe de grenat
La vidéo conservée suivante montre un exemple de coupe de grenat. Elle démontre une application, et non une recommandation de paramètres universelle. Les fissures visibles, les zones de couleur et les conditions de fixation doivent être prises en compte avant de sélectionner le trajet de coupe.
Développement technique pratique
Les développements utiles dans la technologie du fil diamanté circulaire portent moins sur les étiquettes à la mode que sur la cohérence du processus. Les travaux d'ingénierie actuels se concentrent généralement sur la circonférence stable de la boucle, la distribution contrôlée du revêtement, l'exposition abrasive spécifique à l'application, la tension répétable, l'amélioration de l'alignement de la roue et une meilleure surveillance de la charge et de l'usure du fil.
- Cohérence du revêtement : réduit la variation locale de coupe autour de la boucle.
- Structures de fil spécifiques à l'application : équilibrent le contact abrasif avec le liquide de refroidissement ou le dégagement des copeaux.
- Surveillance du processus : utilise la charge de la machine, la tension et le comportement de coupe pour identifier une fenêtre de fonctionnement instable.
- Adaptation des processus humide et sec : adapte le contrôle des débris aux exigences du verre, de la céramique, du silicium, du graphite ou des composites.
Liste de contrôle de sélection de fil diamanté circulaire
- Enregistrez la qualité du matériau, les dimensions, la forme et les défauts internes.
- Définissez le trajet de coupe, la profondeur, la marge de meule et la surface requise.
- Confirmez si l'eau, le liquide de refroidissement ou la collecte de poussière à sec sont autorisés.
- Faites correspondre le revêtement complet, demi ou fileté au comportement des débris et aux restrictions du processus.
- Confirmez la circonférence de la boucle, le diamètre du fil et la compatibilité de la roue de la machine.
- Exécutez un échantillon représentatif et enregistrez la meule, le bord, la planéité, la surface, le temps et l'usure du fil.
Questions fréquemment posées
Le fil diamanté circulaire est-il identique au fil diamanté en bobine ?
Non. Le fil circulaire est fermé en boucle et circule sur un chemin de roue continu. Les systèmes alimentés par bobine gèrent une plus grande longueur de fil entre les bobines et peuvent utiliser différents cycles de mouvement.
Une boucle de fil sans fin n'a-t-elle pas de joint ?
La construction de la boucle dépend de la voie de fabrication. De nombreuses boucles comprennent une zone de fermeture. Les critères importants sont la flexibilité, la cohérence dimensionnelle et le passage stable autour des roues.
Quel revêtement convient aux matériaux durs et fragiles ?
Le fil entièrement revêtu est couramment évalué pour les matériaux durs et fragiles avec de l'eau ou du liquide de refroidissement. La qualité du matériau, la surface requise, l'élimination des débris et les résultats des échantillons doivent confirmer la spécification finale.
Quelle est la garniture adaptée à la coupe à sec et poussiéreuse ?
Les structures à garniture filetée sont souvent envisagées lorsque le dégagement des copeaux est ouvert et que le traitement à sec est important. Le fil semi-garnis peut également être évalué pour le graphite. L'extraction de poussière et les tests de matériaux restent nécessaires.
Un ensemble de valeurs de vitesse, de tension et d'avance peut-il fonctionner pour tous les matériaux ?
Non. La fenêtre d'exploitation change en fonction du matériau, du diamètre du fil, de la garniture, de la longueur de la boucle, de la trajectoire de la roue, de la profondeur de coupe, du contrôle du liquide de refroidissement ou de la poussière et des critères d'acceptation.
Conclusion
La technologie de fil diamanté circulaire combine une boucle abrasive fermée avec un mouvement contrôlé dans une seule direction. Ses performances proviennent du système complet : structure du support et de l'abrasif, schéma de garniture, cohérence de la boucle, alignement de la roue, tension, vitesse, avance et contrôle des débris. Les fils entièrement garnis, semi-garnis et à garniture filetée répondent à différents besoins en matériaux et en processus, par conséquent, l'option correcte doit être confirmée avec la pièce réelle et des preuves de coupe d'échantillons.